
In precisieproductiesectoren zoals scheiders van lithium-ionbatterijen en hoogwaardige optische films is de maatnauwkeurigheid vanABS-kernbuizenbepaalt direct het rendement van de productielijn en de bezettingsgraad van de apparatuur.
Elk aspect van een ABS-kernbuis die aan de eisen voldoet – van de interne diameter en wanddikte tot de lengte en rechtheid – moet strenge tests ondergaan. Vandaag neemt JSHKCORES u mee naar het kwaliteitscontrolelaboratorium om te zien hoe een uiterst nauwkeurige ABS-kernbuis volgens specificatie wordt ‘gemeten’.
Meting van de binnendiameter van ABS-kernbuizen: nauwkeurige montage op luchtuitzetbare doornen
De binnendiameter is de belangrijkste maat voor de pasvorm tussen de ABS-kernbuis en de luchtuitzetbare doorn van de apparatuur. Bij het meten wordt doorgaans een interne micrometer of een zeer nauwkeurige schuifmaat gebruikt. Operators moeten de meetbekken in de buis steken en meerdere doorsneden selecteren bij de buisopening en halverwege het buislichaam. Bij elke doorsnede moeten ten minste tweemaal metingen in onderling loodrechte richtingen worden uitgevoerd en moet het rekenkundig gemiddelde worden berekend. Voor gespecialiseerde membraanbuiskernen die extreem hoge nauwkeurigheid vereisen, worden ook gladde grensmeters (go- en no-go-meters) gebruikt voor snelle inspectie om ervoor te zorgen dat de tolerantie voor de binnendiameter strikt binnen het standaardbereik wordt gecontroleerd, waardoor losheid of vastlopen wordt voorkomen wanneer de buis op de machine wordt gemonteerd.
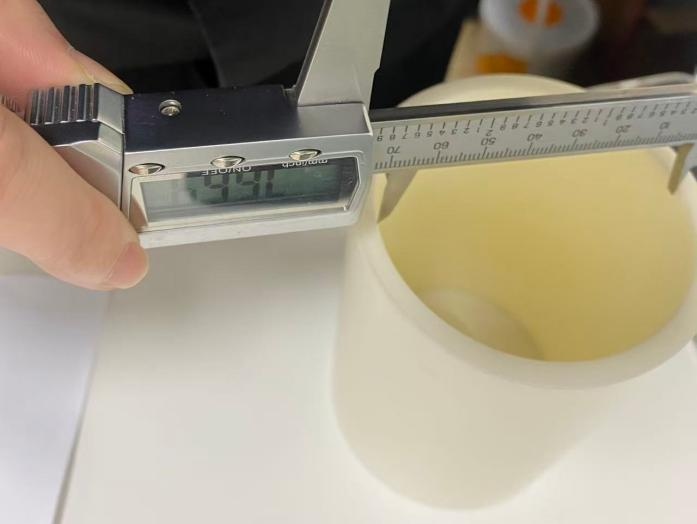
Meting van de wanddikte van ABS-kernbuizen: oefen gelijkmatig kracht uit; meerdere metingen uitvoeren
De uniformiteit van de wanddikte heeft rechtstreeks invloed op de spanningsbalans van de opgerolde buis tijdens bedrijf op hoge snelheid. Metingen worden uitgevoerd door een micrometer direct op de dwarsdoorsnede van de buiswand te klemmen. Er moeten minimaal zes tot acht meetpunten gelijkmatig rond de omtrek van de buis worden geselecteerd, waarbij de mallijn wordt vermeden. De maximale en minimale waarden worden geregistreerd en het gemiddelde berekend om ervoor te zorgen dat afwijkingen in de wanddikte binnen ± 0,2 mm blijven.
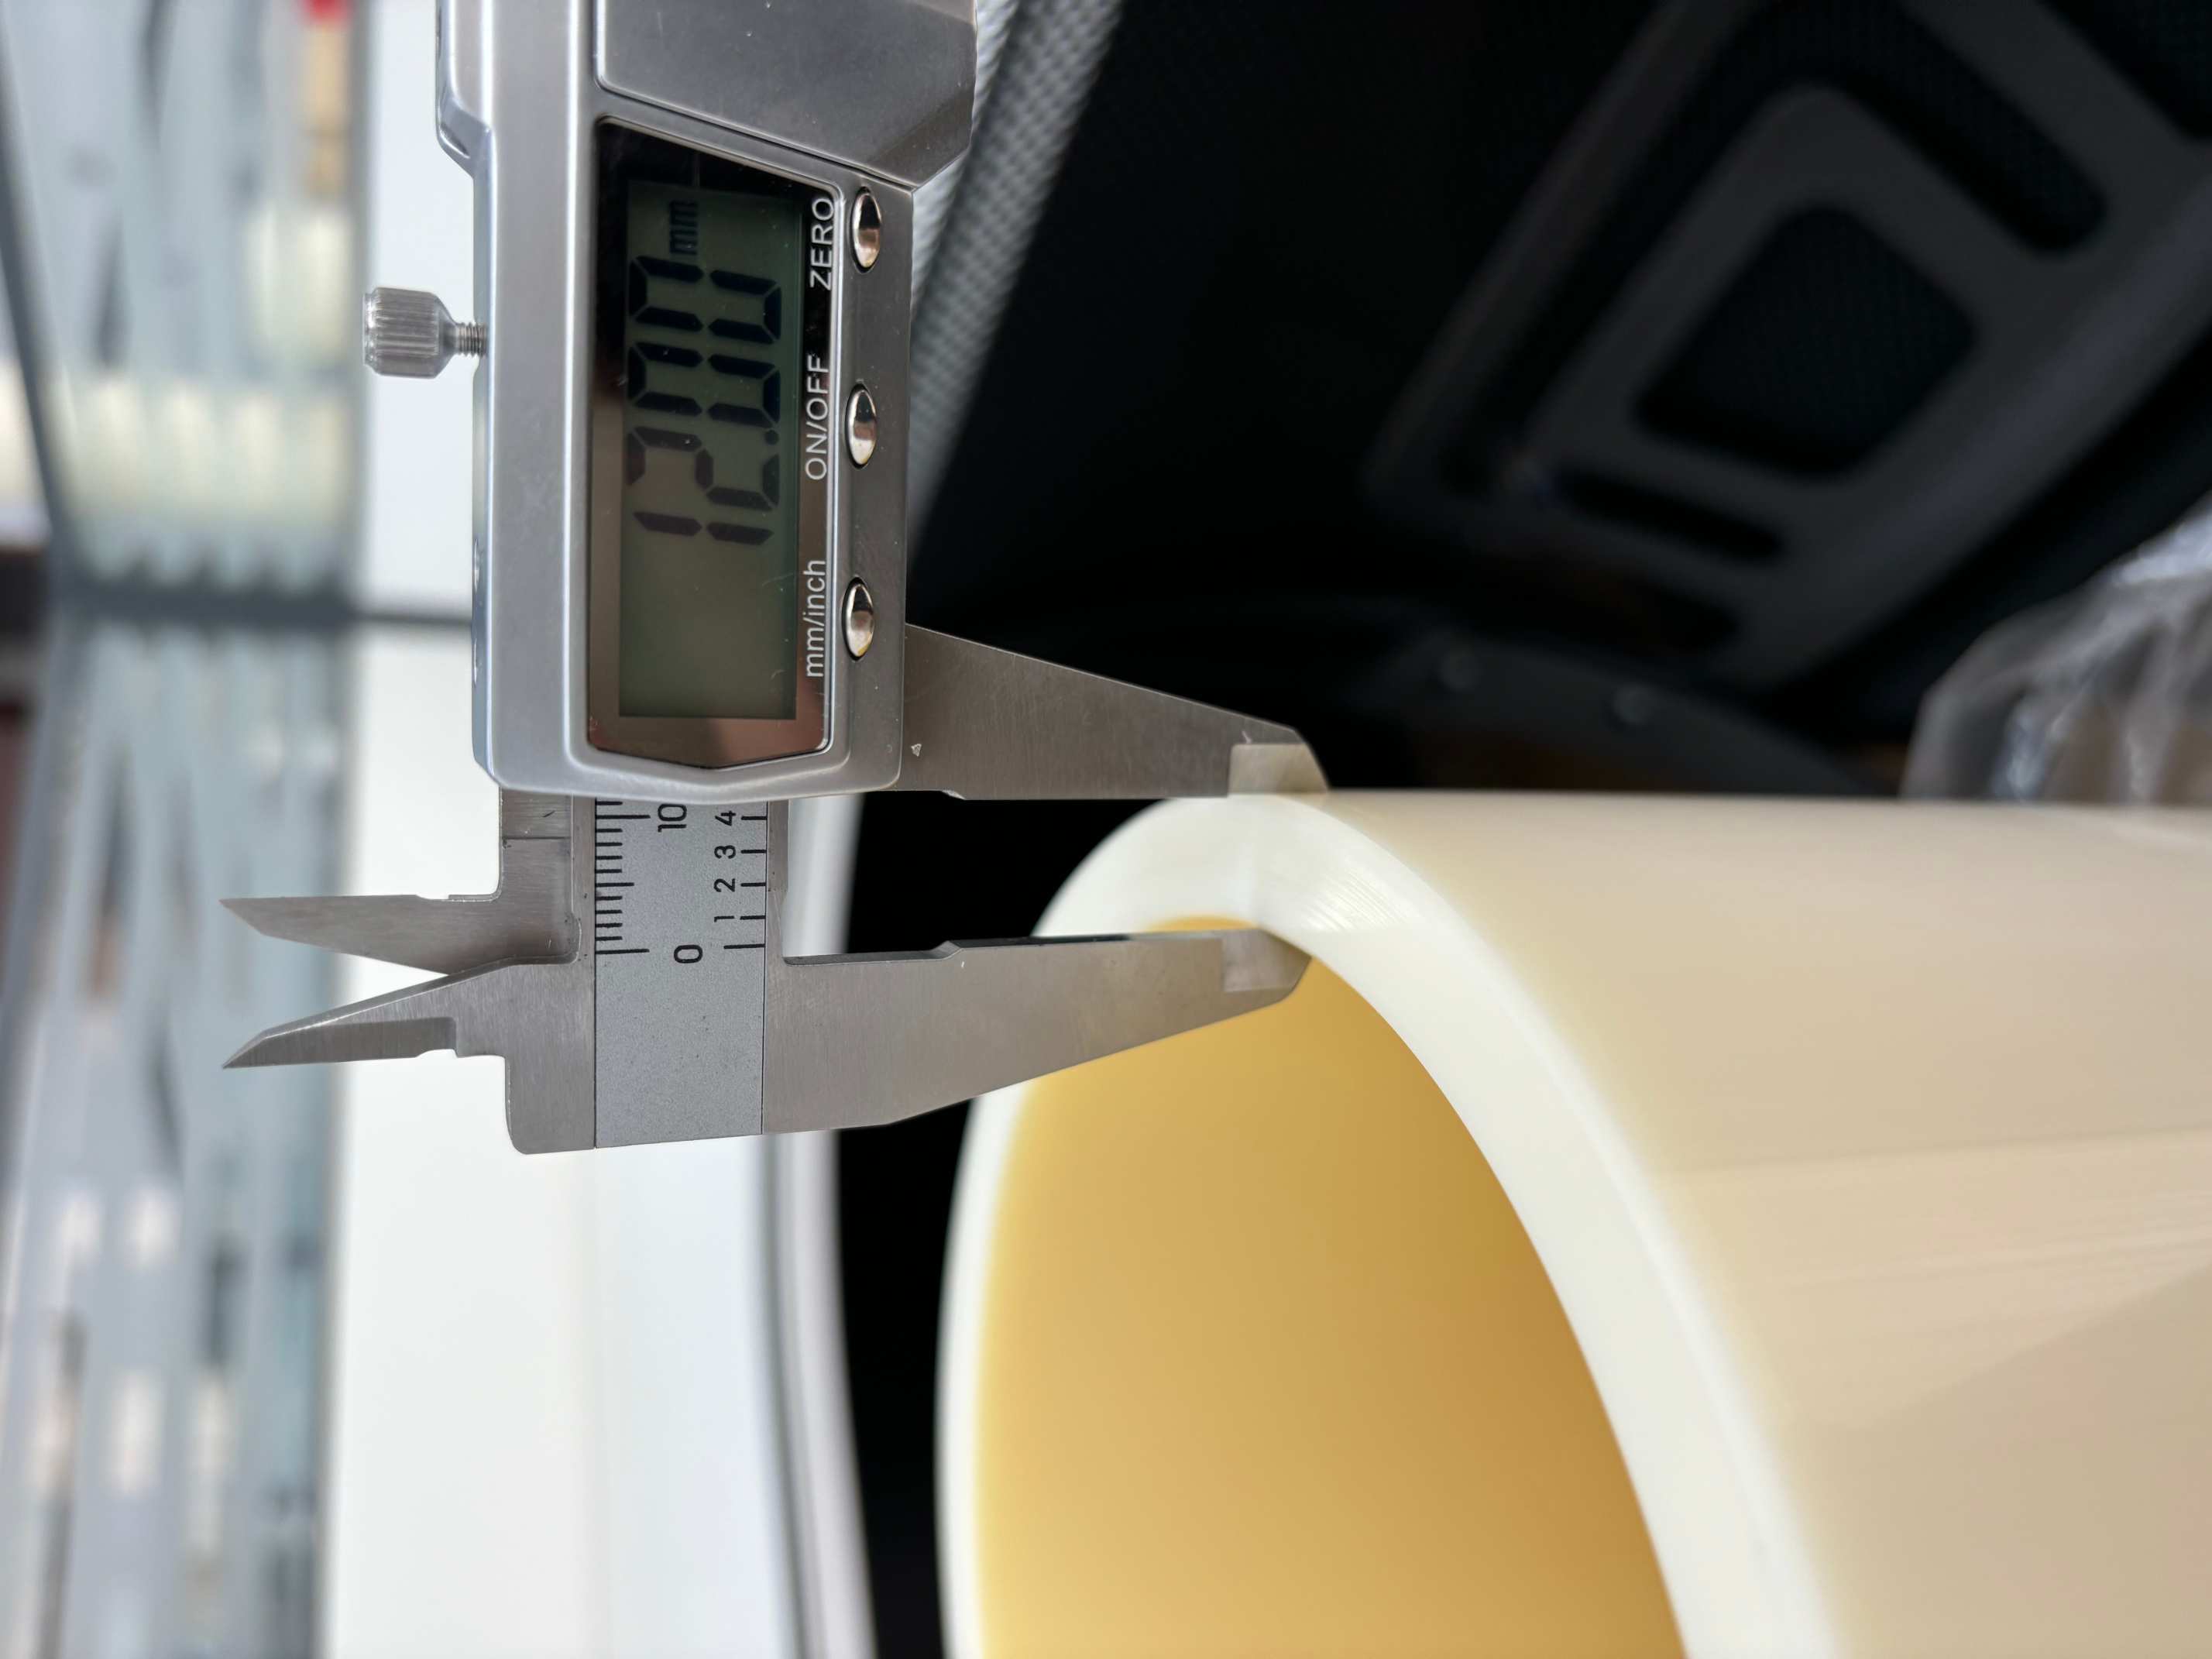
Het meten van de lengte van ABS-spiraalbuizen: zorgen voor een perfecte uitlijning tot op de millimeter
Het meten van de lengte lijkt misschien eenvoudig, maar laat geen ruimte voor onzorgvuldigheid. Plaats de ABS-opgerolde buis natuurlijk en recht op een vlakke ondergrond en gebruik een gekalibreerd stalen meetlint om de afstand tussen de buitenste uiteinden langs de as van de buis te meten. Zorg er bij het meten voor dat uw zichtlijn loodrecht op de schaal staat, met een nauwkeurigheid tot op de dichtstbijzijnde millimeter. Rek of comprimeer de buis niet kunstmatig om ervoor te zorgen dat elke kernbuis perfect uitgelijnd is met de apparatuur van de productielijn. Normaal gesproken ligt de lengtetolerantie voor een ABS-kernbuis van 6 inch binnen ±0,2 mm.
Meting van rechtheid en rondheid van ABS-kernbuizen
Bij hoge wikkelomstandigheden van enkele honderden meters per minuut zijn de rechtheid en rondheid (ellipticiteit) van ABS-kernbuizen belangrijke indicatoren voor het voorkomen van kreuken en breken van het membraan. Om de rechtheid te meten, plaatst u de kernbuis op een V-blok en beweegt u een meetklok langs de axiale richting van de buis om het verschil tussen de hoogste en laagste meetwaarde af te lezen; Om de rondheid te meten, worden meerdere meetpunten gelijkmatig verdeeld over de omtrek op dezelfde doorsnede, en wordt het verschil tussen de maximale en minimale buitendiameter berekend. Toonaangevende bedrijven in de sector hebben normen opgesteld die de buitenste cirkelvormige ellipticiteit van 6-inch buizen strikt controleren tot op 0,3 mm, met een rechtheid die 0,15 mm/m bereikt, waardoor radiale slingering en axiale uitlijning bij de bron worden onderdrukt.
Het is vermeldenswaard dat, als thermoplastisch materiaal, de afmetingen van ABS worden beïnvloed door de omgevingstemperatuur. Daarom moeten monsters voorafgaand aan enige precisiemeting een grondige conditionering ondergaan in een standaard laboratoriumomgeving (temperatuur 23 °C ± 2 °C, relatieve vochtigheid 50 % ± 10 %) om fouten veroorzaakt door thermische uitzetting en contractie te elimineren, waardoor de nauwkeurigheid en betrouwbaarheid van de testgegevens wordt gegarandeerd.
Vanaf de ontvangst van grondstoffen tot de verzending van eindproducten: allesABS-kernbuisondergaat een reeks rigoureuze dimensionale ‘inspecties’ bij JSHKCORES. Het is precies deze standvastige inzet voor toleranties op micronniveauJiangsu Hongkai Plastic Technologie Co., Ltd.dat de meest robuuste zekerheid biedt voor de hogesnelheidsproductielijnen van downstream-klanten.